English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

IGU Üretim Hattı Devreye Alma Kontrol Listesi: Devir Teslimden Önce Neler Kontrol Edilmeli
Bir IGU üretim hattı, tedarikçi demonstrasyonu sırasında sorunsuz çalışıp fabrikanıza geldikten sonra sorun çıkarabilir. Bunun nedeni genellikle broşürde belirtilen hız değildir. Önemli olan, hattın normal bir iş gününde sizin gerçek camınızı, malzemelerinizi, altyapı olanaklarınızı ve ürün yelpazenizi işleyip işleyemeyeceğidir.
Devreye alma ve nihai teslim, bu ayrıntıların netleştiği aşamadır. Alıcı yalnızca makinelerin çalışıp çalışamayacağını sormamalıdır. Daha önemli soru, tüm sürecin istikrarlı, tekrarlanabilir ve operatörlerin kontrol etmesi kolay olup olmadığıdır.
Devreye Alma Testi Neyi Kanıtlamalıdır?
Doğru bir devreye alma testi dört pratik soruyu yanıtlamalıdır:
Hat, üzerinde anlaşılan tüm cam boyutlarını ve kalınlıklarını işleyebiliyor mu?
Yalnızca bir numune değil, tekrar tekrar kabul edilebilir ürünler üretiyor mu?
Elektrik, pnömatik, su ve gaz beslemeleri makine gereksinimleriyle uyumlu mu?
Eğitilmiş operatörler ekipmanı çalıştırabilir, durdurabilir, ayarlayabilir, temizleyebilir ve güvenli şekilde bakımını yapabilir mi?
Nihai kabul, üzerinde anlaşılan spesifikasyonlara ve gerçek numunelere dayanmalıdır. Hazırlanmış camla yapılan kısa bir gösterim yeterli değildir.
Test Planınızı Gerçek Ürünleriniz Etrafında Oluşturun
Devreye alma başlamadan önce tedarikçiyle birlikte bir test listesi hazırlayın. Yalnızca en kolay boyutu test etmek yerine günlük üretiminizi temsil eden ürünleri dahil edin.
Kullanışlı bir test planı şunları içerebilir:
Küçük, yaygın olarak üretilen bir çift camlı ünite
Tipik bir sipariş boyutu
En büyük düzenli cam boyutu
Ürün yelpazenizin bir parçasıysa Low-E cam
Gerekliyse üçlü cam
Gaz dolumu dahilse argon doldurulmuş üniteler
Farklı ara boşluk genişlikleri ve bitmiş yalıtımlı cam ünitesi kalınlıkları
Tedarikçi, testten önce cam kalınlığını, ara boşluk tipini, yalıtım malzemesini ve hedef çıktıyı bilmelidir. Mümkünse alıcının kendi camını ve üretim malzemelerini kullanın. Bu, yalnızca showroom gösterimi için hazırlanan numuneleri kullanmaktan daha gerçekçi bir sonuç verir.
Hattı Bölüm Bölüm Kontrol Edin
1. Cam Yükleme ve Taşıma
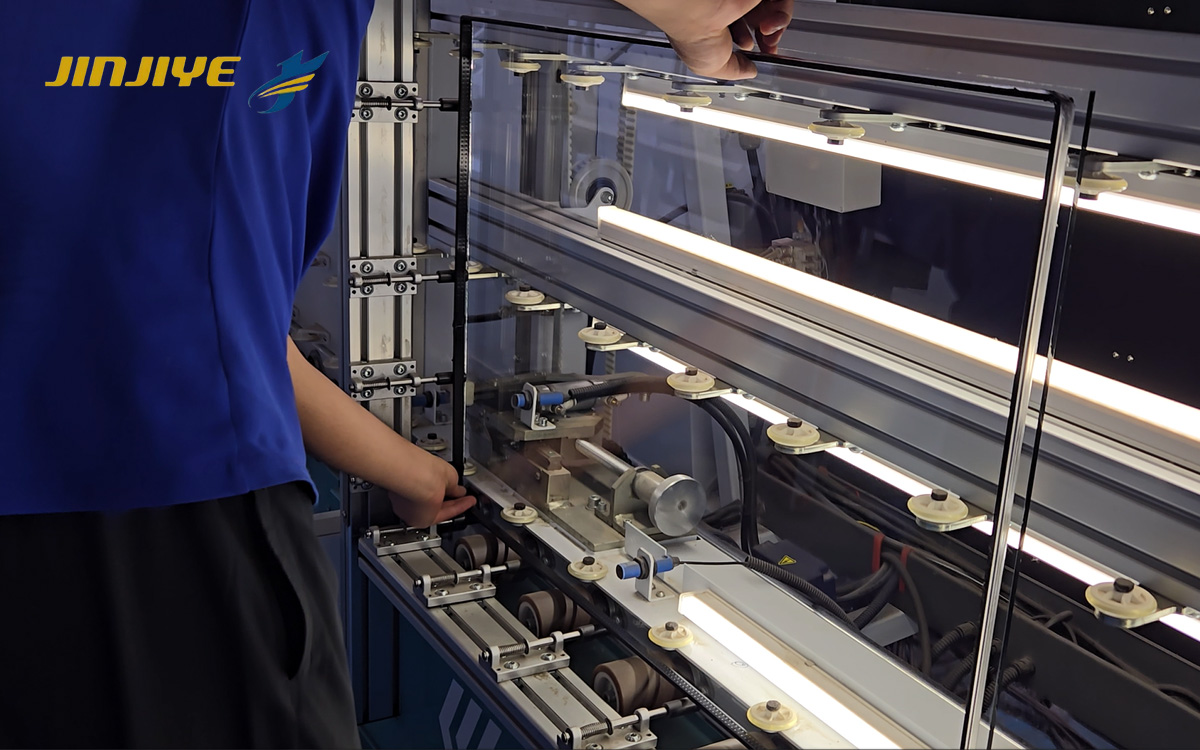
Camın temel hareketiyle başlayın. Camların hatta sorunsuz girip girmediğini, makaralar üzerinde sabit kalıp kalmadığını ve doğru konumda durup durmadığını kontrol edin.
Küçük ayrıntılara dikkat edin:
Cam çerçeveye veya kılavuz raya temas ediyor mu?
Transfer bölümleri hizalı mı?
Operatör hattı güvenli bir şekilde durdurup yeniden başlatabiliyor mu?
Sistem, tekrarlanan manuel düzeltme olmadan farklı cam boyutlarını işleyebiliyor mu?
Hızlı hareket eden ancak kenar temasına veya sık konum ayarlamalarına neden olan bir hat, ileride sorun yaratacaktır.
2. Yıkama ve Kurutma
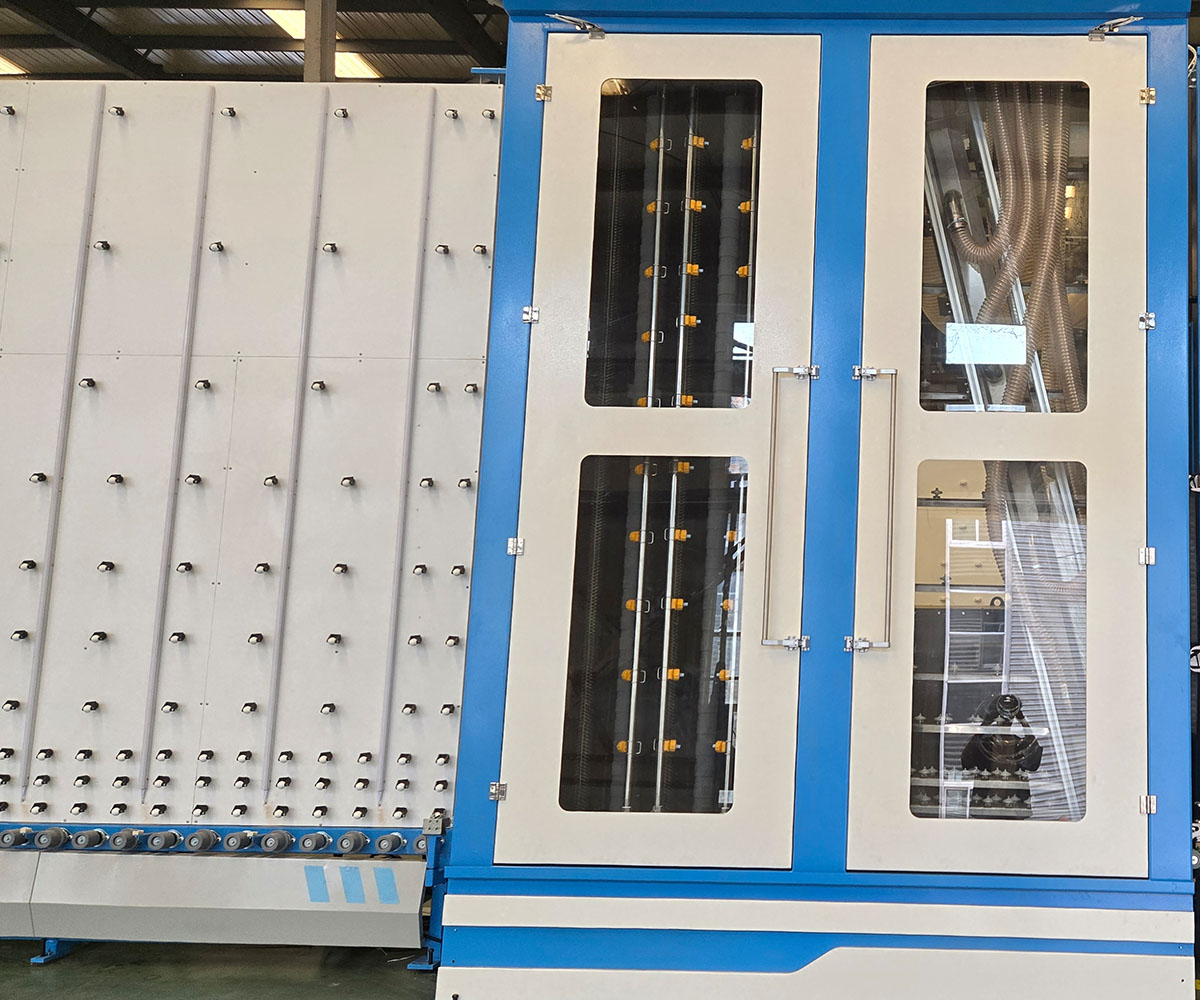
Temiz ve kuru cam, hem görsel kalite hem de sızdırmazlık performansı için gereklidir. Test sırasında camı yıkayıcıdan hemen sonra inceleyin.
Su izleri, ıslak kenarlar, toz, fırça izleri ve çizikler olup olmadığına bakın. Son durulama suyu, fırça basıncı ve kurutma bölümü birlikte kontrol edilmelidir. Low-E cam dahilse, yükleme yönünün ve temizleme ayarlarının cam tedarikçisinin önerilerine uygun olduğundan emin olun.
Fabrikalar şunları inceleyebilir: JINJIYE cam yıkama makinesi bir IGU hattının yıkama bölümünü değerlendirirken.
3. Ara Çubuk Hazırlığı ve Kurutucu Dolumu
Ara çubuk çerçevesi, görünür bir burulma veya açık köşe olmadan gerekli boyutlarla eşleşmelidir. Çerçeve köşegenlerini, köşe bağlantılarını ve cam kenarına göre konumunu kontrol edin.
Otomatik ekipman kullanan fabrikalar için, otomatik alüminyum ara parça bükme makinesiVeotomatik kurutucu dolum makinesi üretimde kullanılan gerçek ara çubuk genişlikleriyle test edilmelidir.
Her yeni boyuttan çıkan ilk çerçeve ekstra dikkat gerektirir. Bu aşamadaki küçük bir boyutsal hata montajı, preslemeyi ve nihai sızdırmazlığı etkileyebilir.
4. Butil Kaplama
Butil boncuğu, tam ara çubuk çerçevesi boyunca sürekli ve tutarlı olmalıdır. Normal bir üretim döngüsü sırasında boncuk konumunu, yüksekliğini, sıcaklığını ve basıncını kontrol edin.
Yalnızca düz bölümleri denetlemeyin. Köşeler genellikle dengesiz basıncı veya yanlış makine ayarlarını ortaya çıkarır. otomatik bütil ekstrüderi boyut değişikliğinden sonra da test edilmelidir, çünkü bir ara parça genişliği için çalışan bir ayar başka bir genişlik için uygun olmayabilir.
5. Montaj, Presleme ve Gaz Dolumu
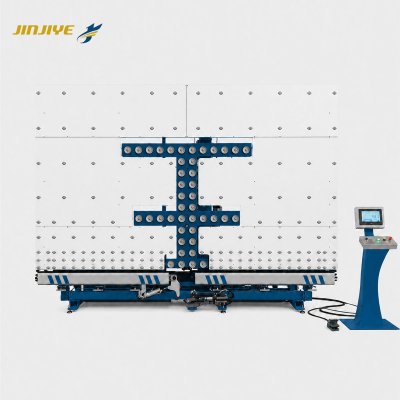
Montaj sırasında camların ve ara parça çerçevesinin camdan cama temas olmadan hizalı kaldığının doğrulanması gerekir. Presleme bölümü, cama zarar vermeden veya ara parçayı hareket ettirmeden gerekli bitmiş kalınlığı üretmelidir.
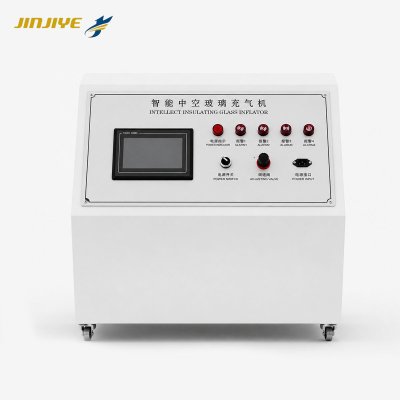
Gaz dolumu hattın bir parçasıysa dolum yöntemi, bağlantı noktaları, temizleme işlemi ve test sonucu doğrulanmalıdır. itme-çekme argon gaz dolum makinesi nihai ürün gereksinimleriyle birlikte değerlendirilebilir.
Daha büyük projeler için, tam otomatik gaz dolgulu yalıtım camı ünitesi üretim hattı yalnızca ayrı makineler olarak değil, birbirine bağlı tek bir sistem olarak test edilmelidir.
6. İkincil Sızdırmazlık
İkincil sızdırmazlık testi, sızdırmazlık maddesinin karıştırılmasını, akışını, boncuk şeklini ve köşe kaplamasını kapsamalıdır. Operatör, doğru oranı belirleyebilmeli ve çok sayıda ünite etkilenmeden önce alarmlara yanıt verebilmelidir.
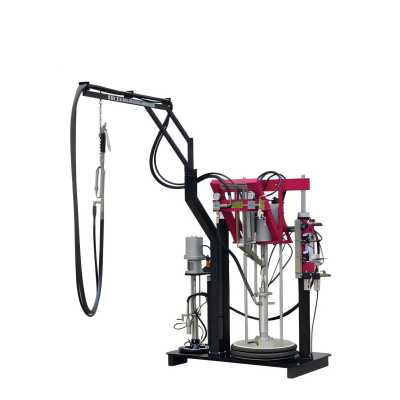
Seçilen konfigürasyona bağlı olarak, inceleyin: iki bileşenli yalıtım malzemesi ekipmanı ister otomatik IGU yalıtım robotu.
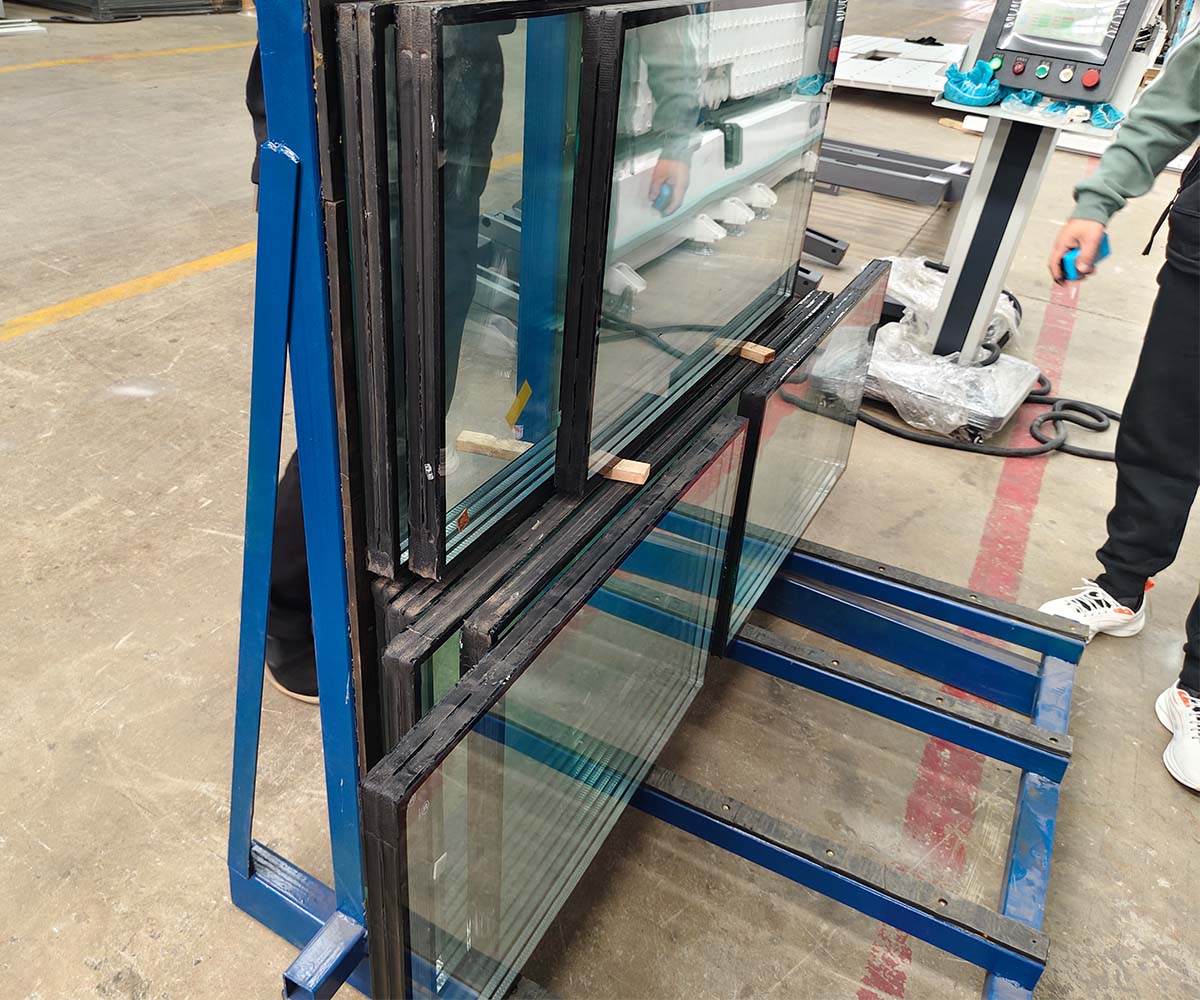
Test çalıştırmasından ilk kabul edilen birimi saklayın. Daha sonra operatörler makineyi ayarlarken veya yeni bir vardiyayı eğitirken referans olarak kullanılabilir.
Hattı Yalnızca Hıza Göre Kabul Etmeyin
Üretim hızını göstermek kolaydır ve yanlış anlaşılması da kolaydır. Bir tedarikçi ideal koşullar altındaki en hızlı çevrim süresini teklif edebilir, ancak fabrika normal üretim sırasında daha uzun bekleme süreleri yaşar.
Kabul sırasında kaydedin:
Gerçek çevrim süresi
İstasyonlar arası bekleme süresi
Cam boyutları arasındaki geçiş süresi
Operatör ayar sayısı
İlk geçişte kabul oranı
Alarmlar ve plansız duruşlar
Malzeme israfı ve reddedilen birimler
Kısa bir çalıştırma sorunları gizleyebilir. Birçok fabrika, her önemli ürün tipi için birkaç tekrarlı birimden oluşan kontrollü bir parti seçer. Kesin miktar, testten önce tedarikçiyle kararlaştırılmalıdır.
Amaç, ekrandaki en yüksek sayıyı kovalamak değildir. Hatın normal üretim sırasında istikrarlı kaliteyi sürdürebildiğini doğrulamaktır.
Devir Teslimden Önce Yardımcı Tesisleri ve Güvenliği Doğrulayın
Makine, günlük çalışma sırasında beklenen aynı yardımcı tesis koşulları altında test edilmelidir. Gerçek voltaj ve frekansı, basınçlı hava basıncını, su beslemesini, drenajı ve argon bağlantısını doğrulayın.
Güvenlik kontrolleri şunları içermelidir:
Acil durdurma düğmeleri
Güvenlik kapıları ve koruyucuları
Güç kesintisinden sonra yeniden başlatma davranışı
Alarm gösterimi ve sıfırlama prosedürü
Temizlik ve bakım için erişim
Hat çevresindeki güvenli operatör yürüyüş yolları
Gürültü, ısı ve su tahliye koşulları
Eksik koruma, dengesiz bağlantı veya belirsiz alarm müdahalesi, teslim tutanağı imzalanmadan önce açık madde olarak listelenmelidir.
Teslim dosyasına neler dahil edilmelidir?
Eksiksiz bir teslim, bir teslim notundan daha fazlasını içermelidir. Şunları içeren tek bir proje dosyası tutun:
Nihai kabul edilen ürün özellikleri
Test sonuçları ve ilk parça kayıtları
Onaylanmış makine ayarları
Kullanım ve bakım kılavuzları
Elektrik ve pnömatik çizimler
Önerilen yedek parça listesi
Yazılım yedeği ve parametre dosyaları
Operatör eğitim kayıtları
Çözülmemiş sorunlar, sorumlu kişi ve tamamlanma tarihi
Bu dosya aylar sonra yeni bir operatör katıldığında, bir parametre değiştirildiğinde veya tekrarlanan bir alarm ortaya çıktığında faydalı olur.
Son Sözler
Devreye almanın amacı sadece makinelerin çalışabildiğini kanıtlamak değildir. Alıcının camı, malzemeleri, altyapı hizmetleri ve operatörleriyle tam IGU sürecinin istikrarlı ürünler sunabildiğini doğrulamaktır.
Dikkatli bir kabul testi başlangıçta daha fazla zaman alabilir, ancak kurulumdan sonra tekrarlanan ayarlamaları, üretim gecikmelerini ve belirsiz sorumluluğu önleyebilir. Nihai teslimi imzalamadan önce, temiz cam ve ara çubuk hazırlığından presleme, gaz dolumu, sızdırmazlık, dokümantasyon ve operatör eğitimine kadar tüm süreci kontrol edin.
Sıkça Sorulan Sorular
Bir IGU üretim hattı ne zaman devreye alınmalıdır?
Devreye alma, kurulum, tesisat bağlantısı ve temel makine muayenesi tamamlandıktan sonra başlamalıdır. Test planı, tedarikçinin teknisyeni gelmeden önce kararlaştırılmalıdır.
Alıcı test camını sağlamalı mıdır?
Mümkün olduğunda evet. Alıcının kendi camı, ara çubuğu ve sızdırmazlık maddesi, özel olarak hazırlanmış gösteri malzemelerinden daha gerçekçi bir test sağlar.
Nihai kabul için makine hızı yeterli midir?
Hayır. Kabul, kalite tekrarlanabilirliği, ürün değiştirme süresi, alarmlar, malzeme israfı, güvenlik fonksiyonları ve operatör kullanılabilirliğini de dikkate almalıdır.
Test sırasında bazı öğeler başarısız olursa ne olur?
Sorunu makine bölümü, numune ürün, alarm mesajı ve düzeltici eylem dahil olmak üzere açıkça kaydedin. Devir teslim dosyası sorunu kimin çözeceğini ve ne zaman tamamlanacağını belirtmelidir.